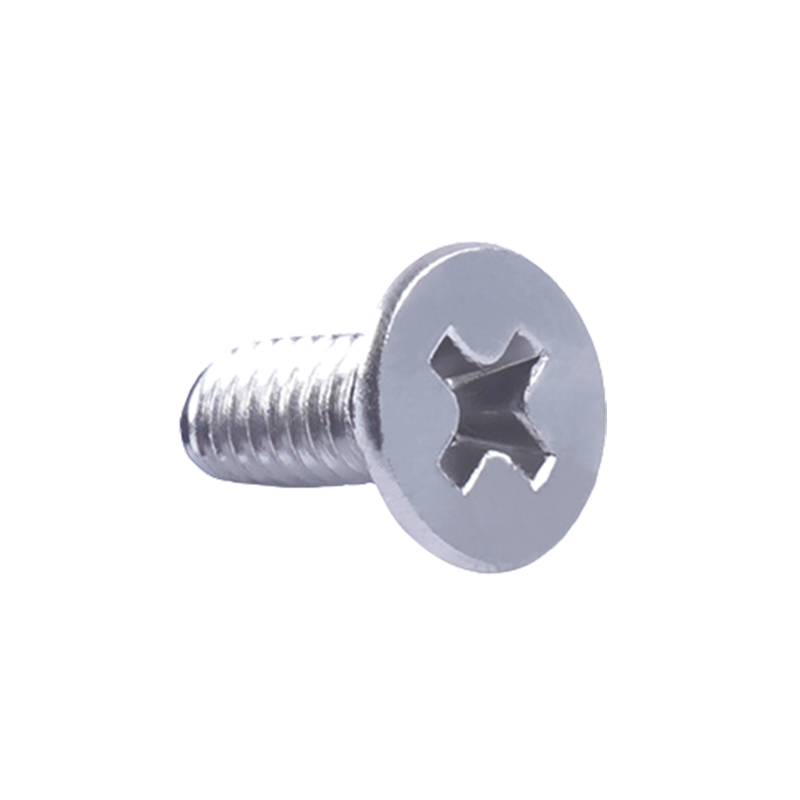

Un addetto alle strutture che monta un display da 55 pollici in un nuovo ufficio si scontra ogni volta con lo stesso muro. Dietro il muro a secco non c'è legno, solo un perno in acciaio di spessore leggero, e la staffa è arrivata con viti per legno n. 8. Nel giro di una settimana il display si affloscia e le viti girano in fori sovradimensionati.
I montanti metallici sono perfettamente forabili, ma le regole cambiano completamente rispetto alle strutture in legno. La versione breve: il fattore limitante raramente è la punta del trapano. Ciò che decide se il muro rimane integro è il calibro del perno, la quantità di acciaio che si rimuove dall'anima, la distanza del foro dalla flangia e quale elemento di fissaggio vi rientra. Se li prendi bene, una partizione di calibro 20 trasporterà un display, una caldaia o una serie di armadi senza lamentarti.
Il calibro è la prima cosa da controllare
I perni in acciaio formati a freddo sono venduti a calibro e il calibro scorre all'indietro rispetto allo spessore: maggiore è il numero, più sottile è l'acciaio. Un perno calibro 25 si flette sotto la pressione della mano, mentre un perno calibro 12 è un materiale strutturale che smusserà una punta a basso costo in pochi secondi. Due prigionieri possono sembrare identici dalla parte anteriore e differire di tre volte nello spessore della parete, quindi verificare il calibro prima di scegliere un dispositivo di fissaggio o la dimensione del foro pilota.
Un calibro digitale costa meno di una scatola di viti e risolve la questione con un pizzico su un'estremità tagliata esposta. Laddove il perno è già coperto, un magnete e un test di resistenza alla luce ti dicono se ti trovi su materiale divisorio di calibro 25 o 20 o su materiale strutturale di calibro 16 e più pesante.
| Calibro per prigionieri | Spessore nominale | Dovere tipico | Approccio pratico al fissaggio |
|---|---|---|---|
| 25 g | 0,018 pollici | Partizione interna non strutturale | Vite per cartongesso a punta affilata e filettatura fine |
| 20 g | 0,033 pollici | Partizione interna, rivestimento leggero | Autoperforanti dal n. 6 al n. 8, filettatura fine |
| 18 cal | 0,043 pollici | Intelaiatura strutturale leggera | Autoperforante n. 8 con punta n. 2 |
| 16 cal | 0,054 pollici | Struttura della parete portante | Autoperforanti dal n.10 al n.12 |
| 14 cal | 0,068 pollici | Struttura strutturale ad alto carico | Foro pilota, quindi dal n. 12 al n. 14 |
| 12 cal | 0,097 pollici | Struttura strutturale pesante | Foro pilota, quindi vite autofilettante |
Quanto acciaio puoi rimuovere in sicurezza
Ogni foro in una rete di perni è una piccola detrazione dalla sua capacità. Un singolo foro da 1/4 di pollice centrato in una rete di calibro 20 è normalmente innocuo. Un gruppo di fori da 1 pollice lungo lo stesso perno, o un foro che si insinua nella flangia, è il punto in cui i telai iniziano a piegarsi e i giunti del muro a secco iniziano a rompersi.
La guida strutturale per l'acciaio formato a freddo pone un soffitto sui fori dell'anima non rinforzata a circa la metà della profondità del perno e generalmente non più di circa 2-1/2 pollici, a seconda di quale sia il più piccolo. I fori devono essere centrati nell'anima con un margine libero dalla flangia e devono essere distanziati anziché allineati in una fila verticale. Il materiale della flangia e degli angoli deve essere lasciato completamente da parte.
Diametro massimo del foro dell'anima non rinforzata in base alla profondità del perno
Su un perno portante, non leggere queste cifre come un permesso. Laddove un attraversamento del servizio è inevitabile, un ingegnere normalmente richiederà una piastra di rinforzo o una scarpa con perno piuttosto che un foro più grande.
Scegliere il dispositivo di fissaggio giusto per la connessione
La scelta del dispositivo di fissaggio segue la connessione piuttosto che il perno. Tre famiglie svolgono quasi tutti i lavori su una parete con struttura in metallo e il percorso decisionale è breve.
- Cosa alleghi?
- Metallo su metallo (binario, staffa, clip): vite autoperforante, testa piatta o rondella esagonale, da n. 8 a n. 10
- Da tavola a metallo (cartongesso, guaina, pannello): punta affilata a filo fine su calibro 25; autoperforante su calibro 20 e più pesanti
- Dispositivo pesante (espositore, mobiletto, scaldabagno): attraverso il nastro con una vite a macchina e una ginocchiera in metallo o una vite autoperforante n. 12 con una rondella incollata
- Quanto è spesso l'acciaio?
- Calibro da 25 a 20: nessun foro pilota, pressione leggera, bassa velocità
- Calibro da 18 a 16: foro pilota solo per diametri maggiori o una vera punta di foratura n. 2
- Calibro da 14 a 12: prima il foro pilota, poi una vite autofilettante con punta n. 3
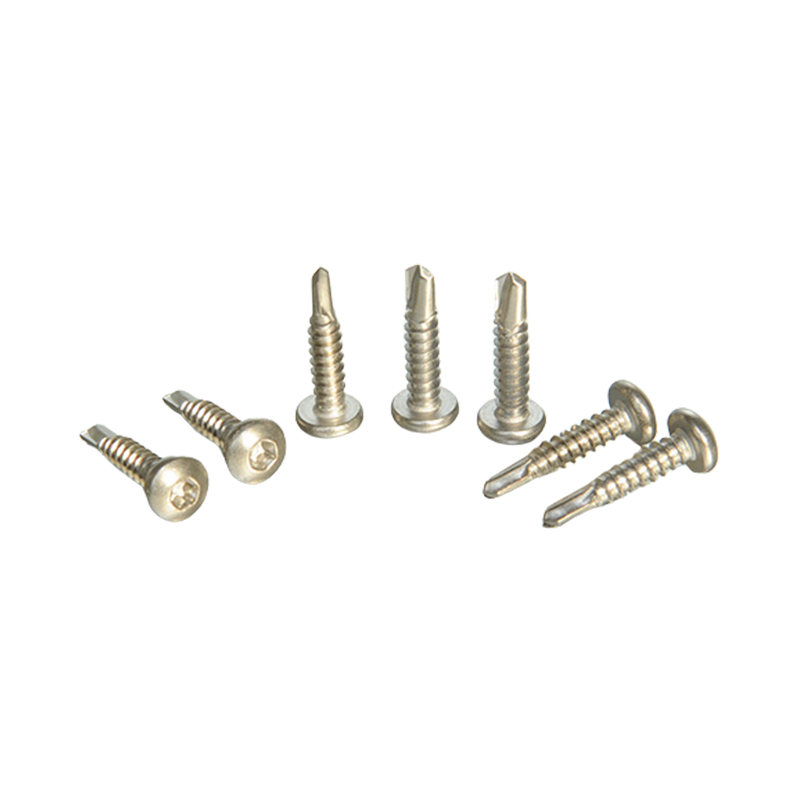
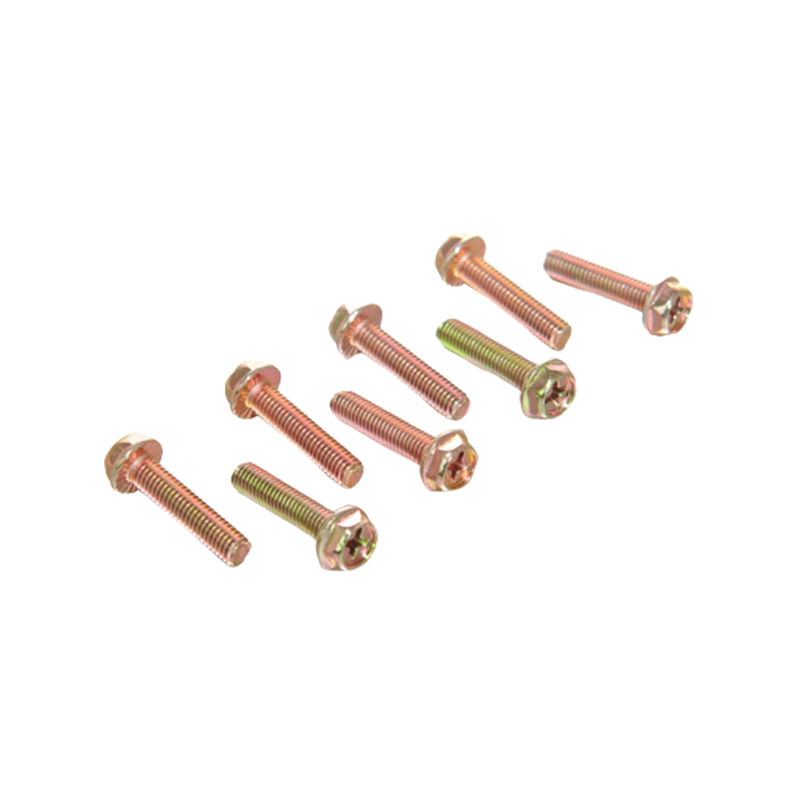
Le viti autoperforanti sono l'impostazione predefinita per i lavori metallo su metallo. Portano la propria punta di foratura, tagliano il proprio foro e formano una filettatura in un unico passaggio, motivo per cui un n. 8 o n. 10 con un punto n. 2 gestisce le connessioni binario-perno, clip-perno e perno-perno in acciaio di calibro da 20 a 16.
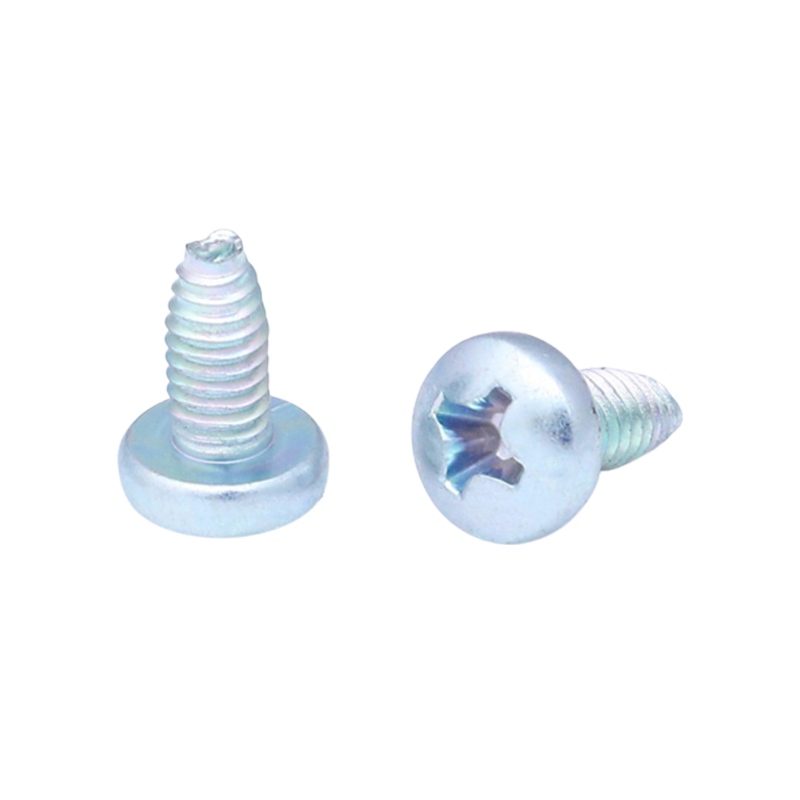
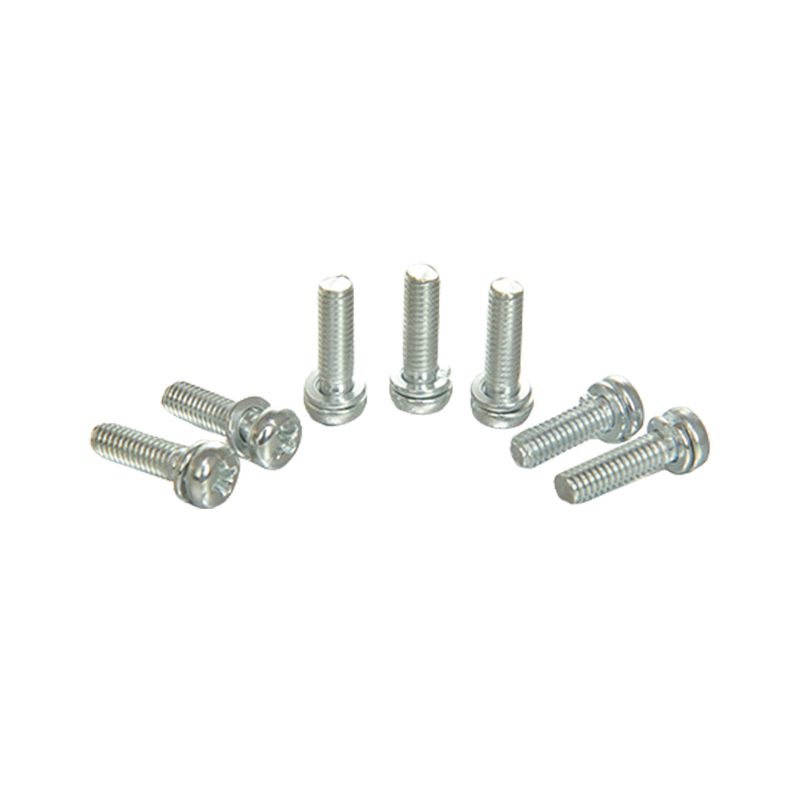
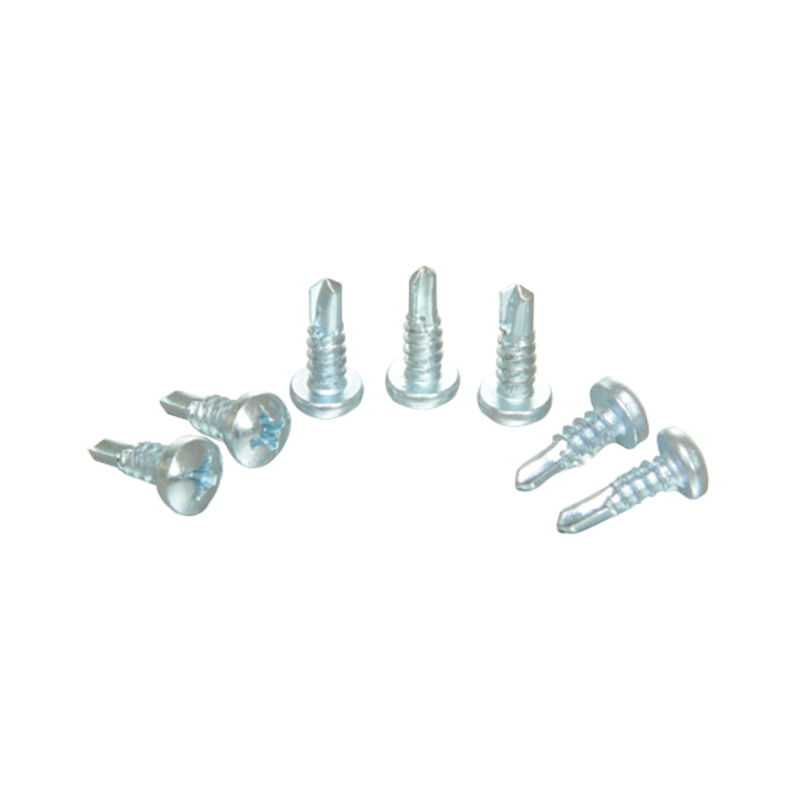 Vite autoperforante a testa tonda a croce Per l'assemblaggio metallo su metallo, questa vite autoperforante a testa tonda a croce taglia il proprio foro e la filettatura senza preforatura, risparmiando tempo su fissaggi ripetuti. Visualizza il prodotto →
Laddove un giunto deve resistere alle vibrazioni, la forma della filettatura di bloccaggio mantiene la coppia molto meglio di una semplice vite autoperforante e la differenza si manifesta in un minor numero di richiami sulle staffe delle apparecchiature e sui pannelli di accesso.
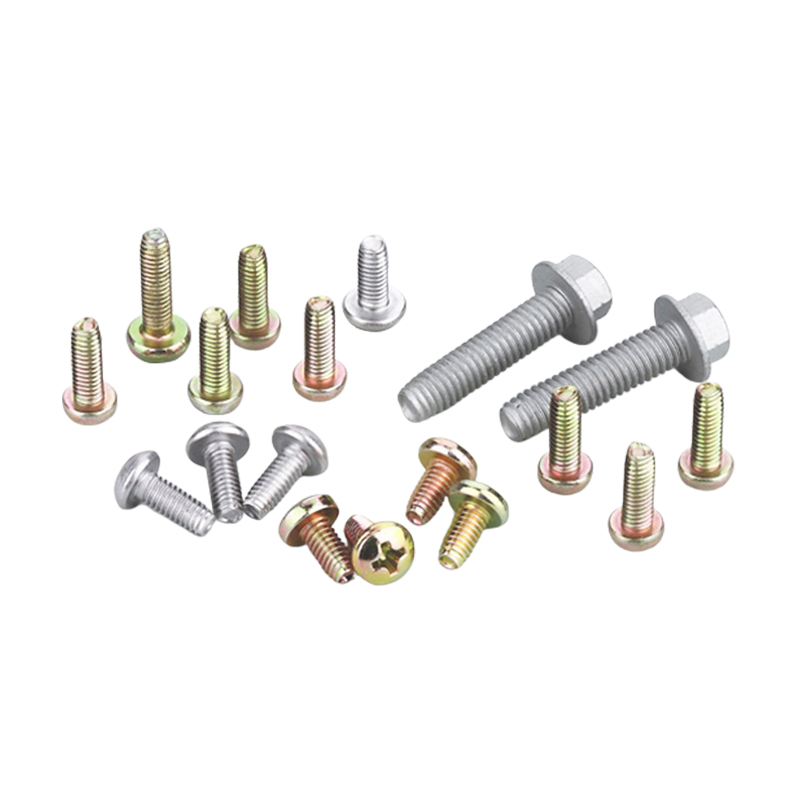 Viti di bloccaggio autofilettanti in metallo per giunti soggetti a vibrazioni Queste viti di bloccaggio autofilettanti formano una propria filettatura e resistono all'allentamento sotto le vibrazioni, rendendole utili per le staffe delle apparecchiature e i pannelli di accesso. Visualizza il prodotto →
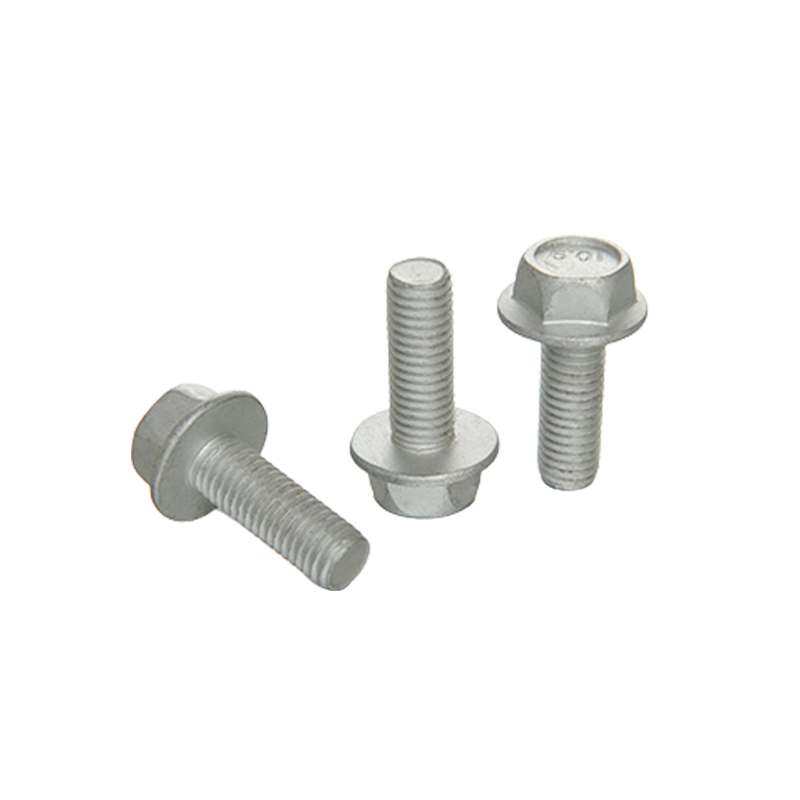
Per le staffe che trasportano un peso reale, una testa a rondella flangiata distribuisce il carico su un'area più ampia di acciaio sottile e riduce notevolmente la possibilità che la testa passi attraverso.
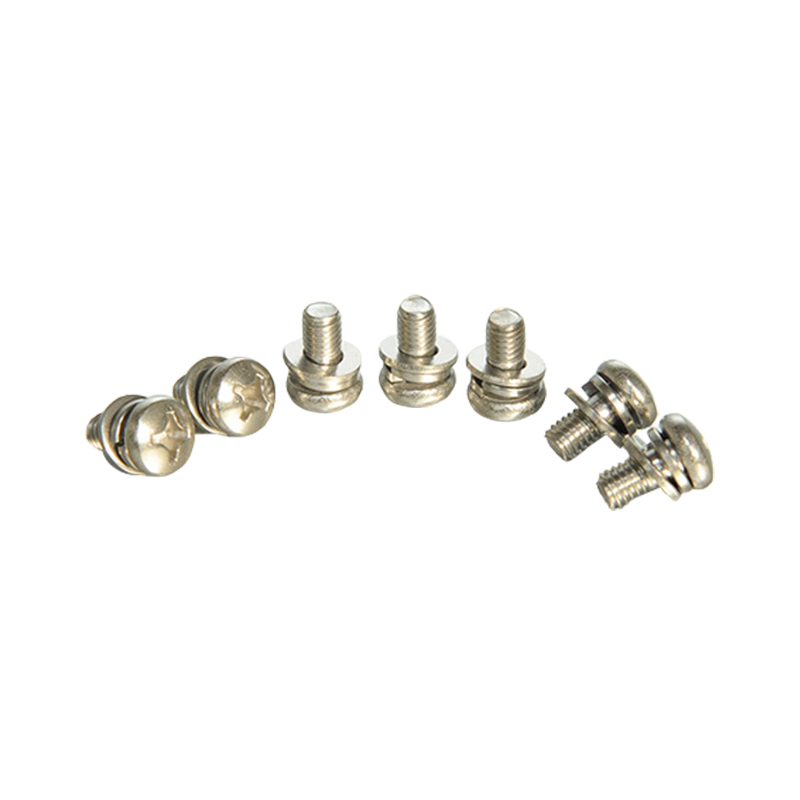
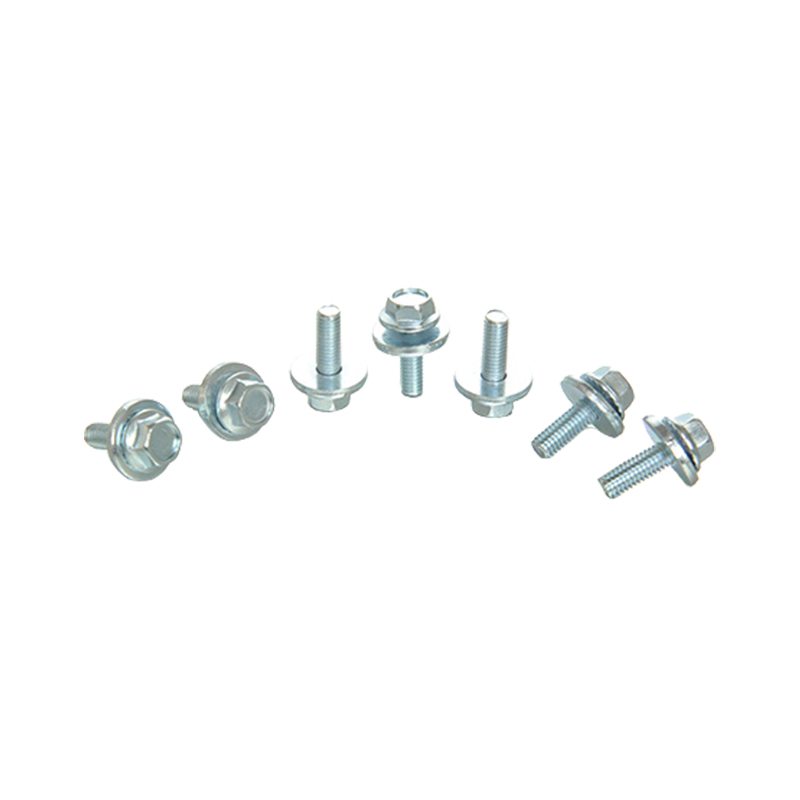
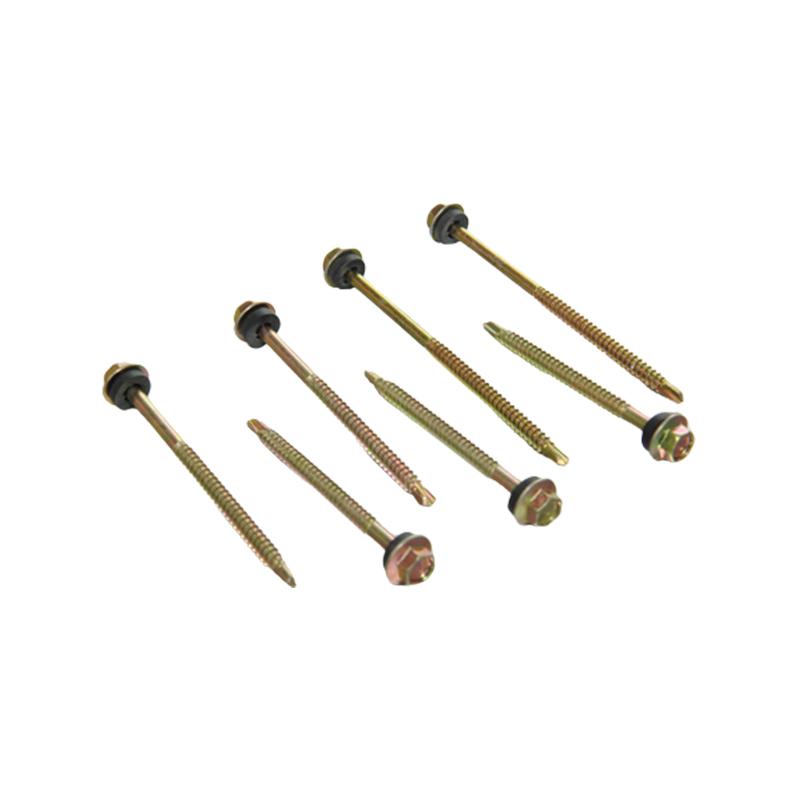 Flangia esagonale con viti autoperforanti a tampone Grazie alla testa flangiata e al cuscinetto, questa vite autoperforante distribuisce il carico e aiuta a sigillare le superfici, rendendola ideale per le staffe che trasportano peso. Visualizza il prodotto →
Gli acquirenti di grandi quantità imparano rapidamente che due scatole della stessa dimensione nominale possono comportarsi in modo molto diverso sul posto. Le variabili alla base di ciò sono illustrate in questa guida acquisto di viti autofilettanti di alta qualità .
Praticare il foro, passo dopo passo
- Confermare che l'obiettivo sia un perno, non un tubo o un condotto. Un cercatore di perni con rilevamento di metalli più un cauto foro esplorativo è una pratica standard.
- Segna il centro dell'anima e controlla che il segno sia ben lontano da entrambe le flange.
- Centrare il segno in modo che la punta non possa camminare sulla superficie.
- Inizia con una piccola punta pilota, al cobalto da circa 1/8 di pollice o un trapano a gradini, a bassa velocità.
- Tenere il trapano perpendicolare. Una pressione costante senza carico laterale produce un foro rotondo; l'oscillazione produce un ovale che non afferra nulla.
- Sbavare i bordi del foro e controllare il diametro prima di aumentare la dimensione.
- Ingrandire con piccoli incrementi. Non saltare mai direttamente al diametro finale su acciaio sottile.
Se l'attrezzatura è pesante, forare prima un perno, provare a montare la staffa e solo dopo ripetere la procedura sul secondo perno. Regolare una piastra a muro dopo che tre fori sono già presenti nel telaio è un modo costoso per apprendere la disposizione.
Errori che indeboliscono un telaio
- Foratura della flangia o del raggio dell'angolo invece dell'anima. Questa è l'abitudine più dannosa nella carpenteria metallica.
- Allargamento di un foro perché un elemento di fissaggio non si adatta. Scegli invece il diametro della vite corretto.
- Forare entrambe le pareti di un perno e lasciare un'apertura ovale che non cattura il filo.
- Impilare i fori verticalmente nello stesso perno anziché distribuirli.
- Serrare eccessivamente le viti autoperforanti su acciaio calibro 25 e 20 finché la filettatura non si sfilaccia.
- Perforazione di ciechi in cavità sconosciute dove potrebbero trovarsi cavi, condutture o tubazioni.
Nessuno di questi guasti è visibile il giorno dell'installazione. Si presentano come giunti del muro a secco incrinati, una staffa cedevole o un elemento di fissaggio che non regge la seconda volta che viene serrato.
Bit, velocità e coppia nella pratica
Le punte rivestite in titanio sono la delusione più comune in questo lavoro. Il rivestimento aumenta la durezza superficiale ma non fa nulla per l'acciaio super rapido sottostante, quindi il tagliente si smussa sul materiale calibro 16 dopo una manciata di fori. Le punte al cobalto e le punte a gradino gestiscono l'acciaio formato a freddo in modo molto più coerente. Esegui piccole punte a circa 500-800 giri al minuto con una pressione decisa e uniforme, perché un passaggio veloce e leggero surriscalda il bordo e indurisce l'acciaio sotto la punta.
Gli avvitatori a impatto sono comodi ma spietati sui tacchetti di calibro leggero. Nei calibri 25 e 20, l'azione di martellamento elimina i fili e allunga i fori. Un trapano dotato di frizione impostato su un valore di coppia basso o un attento controllo del grilletto producono una sede molto più affidabile e la testa della vite dovrebbe rimanere a filo senza schiacciare il nastro.
Una goccia di fluido da taglio o olio leggero mantiene la punta fresca e lascia un bordo del foro più pulito. Ciò è importante quando l'elemento di fissaggio ha solo pochi millesimi di pollice di acciaio da afferrare.
La foratura di perni metallici si riduce a quattro numeri: calibro, diametro del foro, distanza dal bordo e geometria della vite. Misurare il calibro, mantenere il foro centrato nell'anima e ben al di sotto della metà della profondità del perno, lasciare intatte le flange e abbinare l'elemento di fissaggio alla connessione. Fallo e l'acciaio manterrà esattamente ciò per cui è stato progettato.